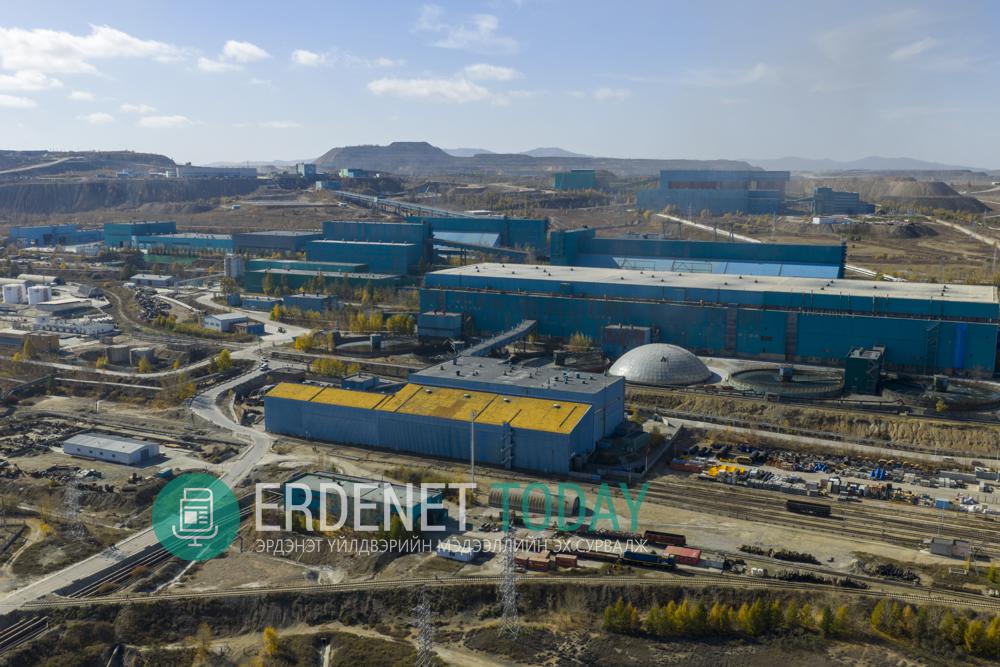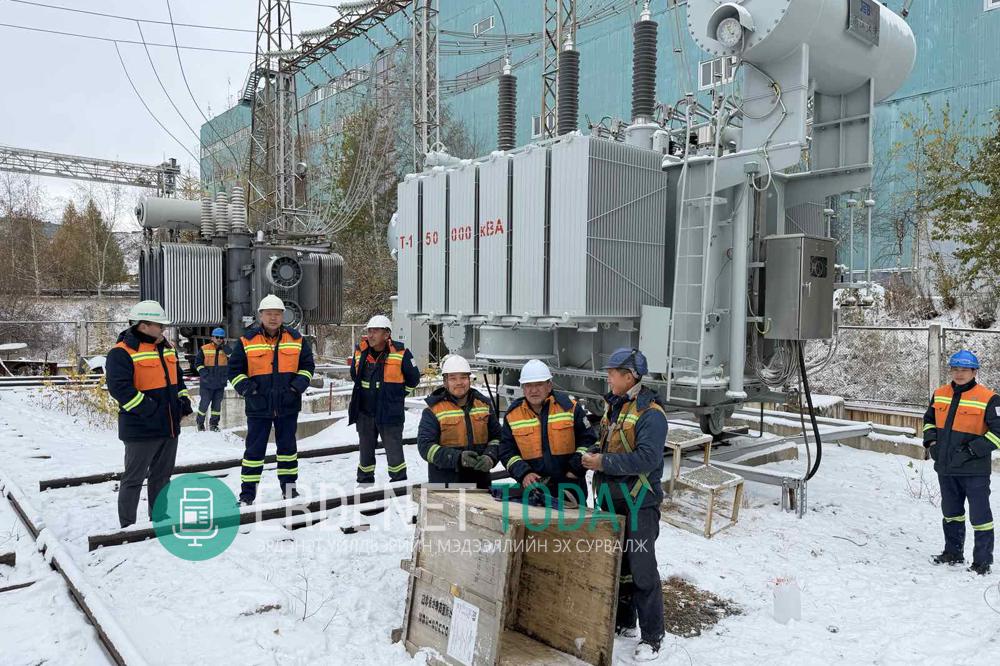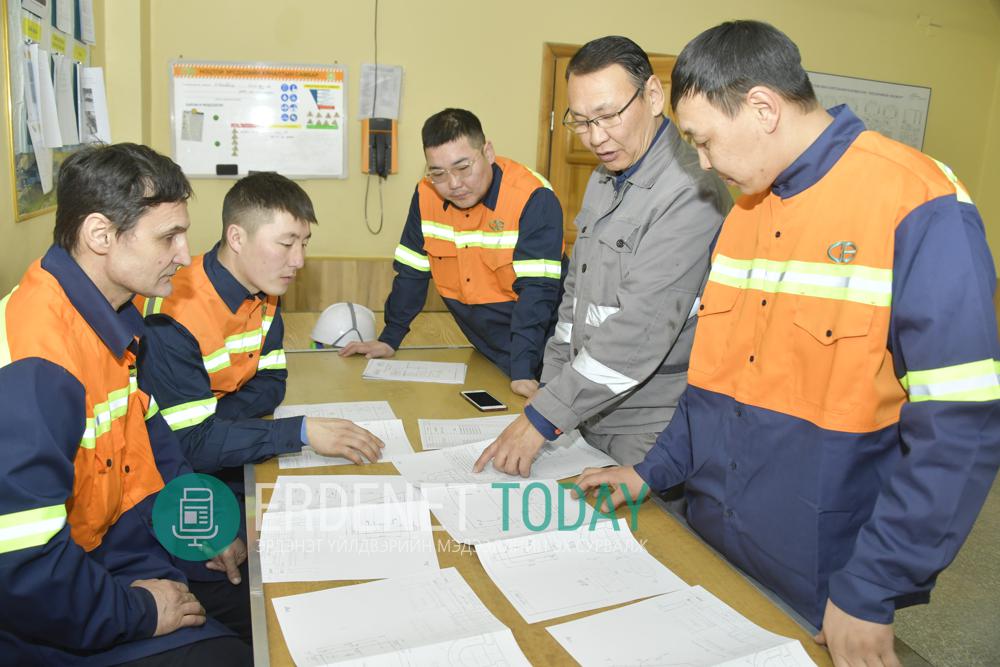
Энэ удаа бид Баяжуулах үйлдвэрийн Өөрөө нунтаглах хэсгийн Бүтээмж чанарын “ККД-2” дугуйлангийн төсөлт ажлын талаар уншигч танд хүргэж байна. Тус дугуйлан нь зургаан хүний бүрэлдэхүүнтэй. Механикч Б.Мэндбаяр ахлагчтай, засварчин Д.Эрдэнэхуяг, С.Норовлүндэн, Б.Анхбаяр, Д.Буянтогтох, Шишковский нар гар сэтгэл нийлэн ажилладаг. Тэд ЩДП-1, 2 бутлуурын хүдэр бутлалтын ажлын хугацааг нэмэгдүүлэх, сул зогсолт, засварын хугацааг багасгах санаачилга анх гаргажээ. Өөрөө нунтаглах хэсгийн III шат ашиглалтад орсноос хойш ЩДП-1, 2 бутлуур нь өндөр хүчин чадлаар ачаалал ихтэй ажиллаж эд ангиуд нь хурдан хугацаанд элэгдэх ойрхон урсгал засвар хийх, хүн хүчний хөдөлмөр зарцуулалт ихтэй, засварын ажлын эрсдэл их байв. Иймээс ЩДП-1, 2 бутлуурын таван нэр төрлийн эд ангиудад өөрчлөлт сайжруулалт хийснээр засварын ажлын ачаалал эрсдэлийг бууруулснаас гадна сул зогсолт эд материал, эдийн засгийн өндөр үр ашиг гарах тооцоо гарчээ. Улмаар тэд Үл хөдлөх ОФ.11.005И төрлийн хацарт хуягийн зузаан 130 мм байсныг 160мм болгон өөрчилсөн. ОФ.11.002, оф.11.003И хоёр төрлийн хөдлөх хацарт хуягийн арын хөндий цоордог хэсгийг цул болгосон.Тэлүүр самбарын өргөнийг 1640мм болгон нэмсэн байна.

Хажуугийн хуягийг импортын 30мм-ийн зузаан листээр хийж байсныг Засвар механикийн заводын Цутгуурын цехэд үйлдвэрлэдэг болсон зэрэг олон ажил санаачлан үйлдвэрлэлд нэвтрүүлжээ. Ингэснээр үл хөдлөх болон хөдлөх, хажуугийн хуягийн ажиллах хугацаа уртассан байна. ЩДП-1, 2 бутлуурт хуяг солих найман цагийн засварын ажилд долоон хүний бүрэлдэхүүнтэй бригад 21 хоног тутамд давтамжтайгаар хийдэг байсан ажлыг 80-100 хоногт хийдэг болсон аж. Мөн ЩДП-1, 2-ийн бутлуурын ОФ.11.0005И хуягийг 180 хэм эргүүлэн тавьж ашиглалтын хугацааг уртасгах туршилт хийжээ. Мөн Өөрөө нунтаглах хэсгийн 4-р шат ашиглалтад орох үед шинэ METSO C-200 загварын бутлуур ашиглалтад хүлээн авч ажиллуулж байна. 
Мөн нэгдүгээр очерын үндсэн баяжуулалтын хөөсөн бүтээгдэхүүнийг гүйцээн, нунтаглах тээрэмд хийх уян схем үйлдвэрлэлд нэвтрүүлэв. Өөрөөр хэлбэл, хам баяжуулалтын 1-р ээлж нь бусад ээлжүүдээс завсрын бүтээгдэхүүний баяжуулалтын өмнө гүйцээн нунтаглалт явуулдаг технологийн схемтэй байдгаараа онцлог. Энэ схем нь хүдрийн шинж чанар өөрчлөгдсөн үед чанарыг төлөвлөгөөний дагуу барьж ажиллахад хүндрэлтэй байдаг. Иймээс нэгдүгээр ээлжийн баяжмалын чанарыг тогтвортой барьж ажиллах, баяжмалын гарцыг нэмэгдүүлэх зорилгоор цэвэрлэгээний баяжуулалтын өмнө үндсэн баяжуулалтын хөөсөн бүтээгдэхүүнийг нунтаглах зайлшгүй шаардлага гарсан байна. Энэхүү өөрчлөлтийг хийснээр цэвэрлэгээний баяжуулалтын хэлбэлзэл буурч, удирдан ажиллахад хялбар болжээ. Технологийн схем шинээр боловсруулж өөрчлөхөд МШ ¹9, 10-р тээрмүүд нь байршлын хувьд тохиромжгүй нэмэлт нэг насос шаардагдаж үргүй зардал гарах байсан тул МШЦ-12 тээрмийг сонгон авсан нь үр дүнд хүрчээ. Өөрөөр хэлбэл, нэгдүгээр очерын үндсэн баяжуулалтын хөөсөн бүтээгдэхүүнийг МШЦ-12 тээрмээр гүйцээн нунтагласнаар технологийн үйл ажиллагаа эрс сайжирч, тоног төхөөрөмжийн найдвартай ажиллагааг хангах нөхцөл бүрдэв. Цэвэрлэгээний баяжуулалтад гүйцээн нунтаглалтын тээрэмтэй (МШЦ¹12) ажилласан үеийг тээрэмгүй ажилласан үетэй харьцуулахад зэсийн агуулга ойролцоо байсан ч зэс авалт 0.6 хувиар өссөн байна. Энэхүү схем нь чанарыг тогтвортой барьж ажиллах нөхцөлийг бүрдүүлжээ. Ийнхүү Өөрөө нунтаглах хэсгийн “ККД-2” Бүтээмж чанарын дугуйлангийн санаачилсан төсөл үйлдвэрлэлд амжилттай хэрэгжиж өндөр үр ашиг өгч байна.
Т.БАТЧУЛУУН
ФОТО: Б.БАТТӨГС


 Нар минутад мандаж минутад жаргана.
 Үс засуулвал:
 Суудал: